Unternehmen
KI in der Produktion
Kurzantwort
In der Fertigung prüft KI Werkstücke per Kamera, warnt vor Maschinenausfällen und hilft bei der Planung von Aufträgen und Schichten. Nach einer Bitkom-Umfrage nutzen 40 Prozent der Industrieunternehmen ab 100 Beschäftigten KI in der intelligenten Steuerung und Planung1. Eine KI, die nur Qualität prüft und keine Sicherheitsfunktion hat, gilt nach dem AI Act nicht als Sicherheitsbauteil3.
In der Produktion lohnt KI sich vor allem an drei Stellen: bei der Sichtprüfung von Teilen per Bilderkennung, bei der Überwachung von Maschinen und bei der Planung von Aufträgen. Alle drei haben gemeinsam, dass sie auf Daten aus der eigenen Fertigung angewiesen sind, auf Bilder, Sensorwerte und Auftragshistorien. Ein fertiges Modell von der Stange gibt es dafür selten; ein Projekt braucht ein klares Ziel und eine saubere Datensammlung.
Wo die Industrie steht
Bitkom Research hat 2026 für den Digitalverband Bitkom 555 Industrieunternehmen ab 100 Beschäftigten befragt1. Danach ist KI im Bereich intelligente Steuerung und Planung am weitesten verbreitet: 40 Prozent nutzen sie bereits, weitere 38 Prozent planen den Einsatz1. KI, die Maschinen oder Roboter selbständig physische Aufgaben ausführen lässt, setzen 6 Prozent ein1. Bei der Selbsteinschätzung zeigt sich eine Spaltung: 51 Prozent sehen sich bei KI in der Produktion als Vorreiter oder an der Spitze, 46 Prozent als Nachzügler oder ohne Anschluss1.
Die amtliche Statistik misst anders, nämlich über alle Branchen und schon ab zehn Beschäftigten. Von den Unternehmen, die 2025 KI nutzten, setzten 17 Prozent Bilderkennung und 23 Prozent maschinelles Lernen ein, bei Unternehmen mit mehr als 250 Beschäftigten waren es 24 und 39 Prozent2.
Optische Qualitätskontrolle
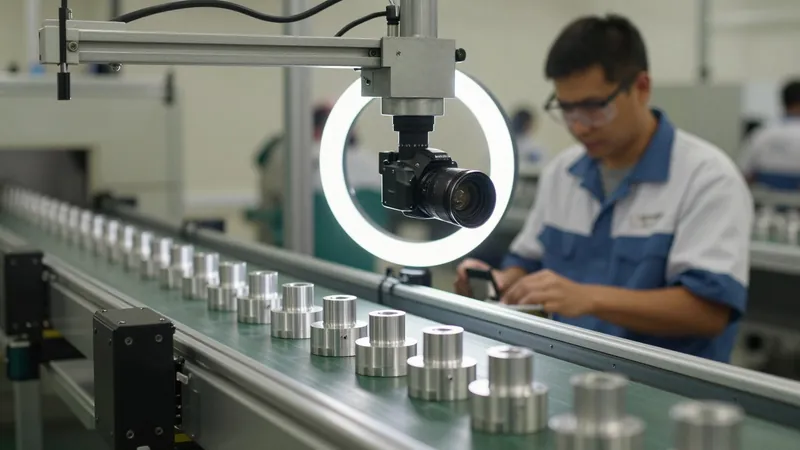
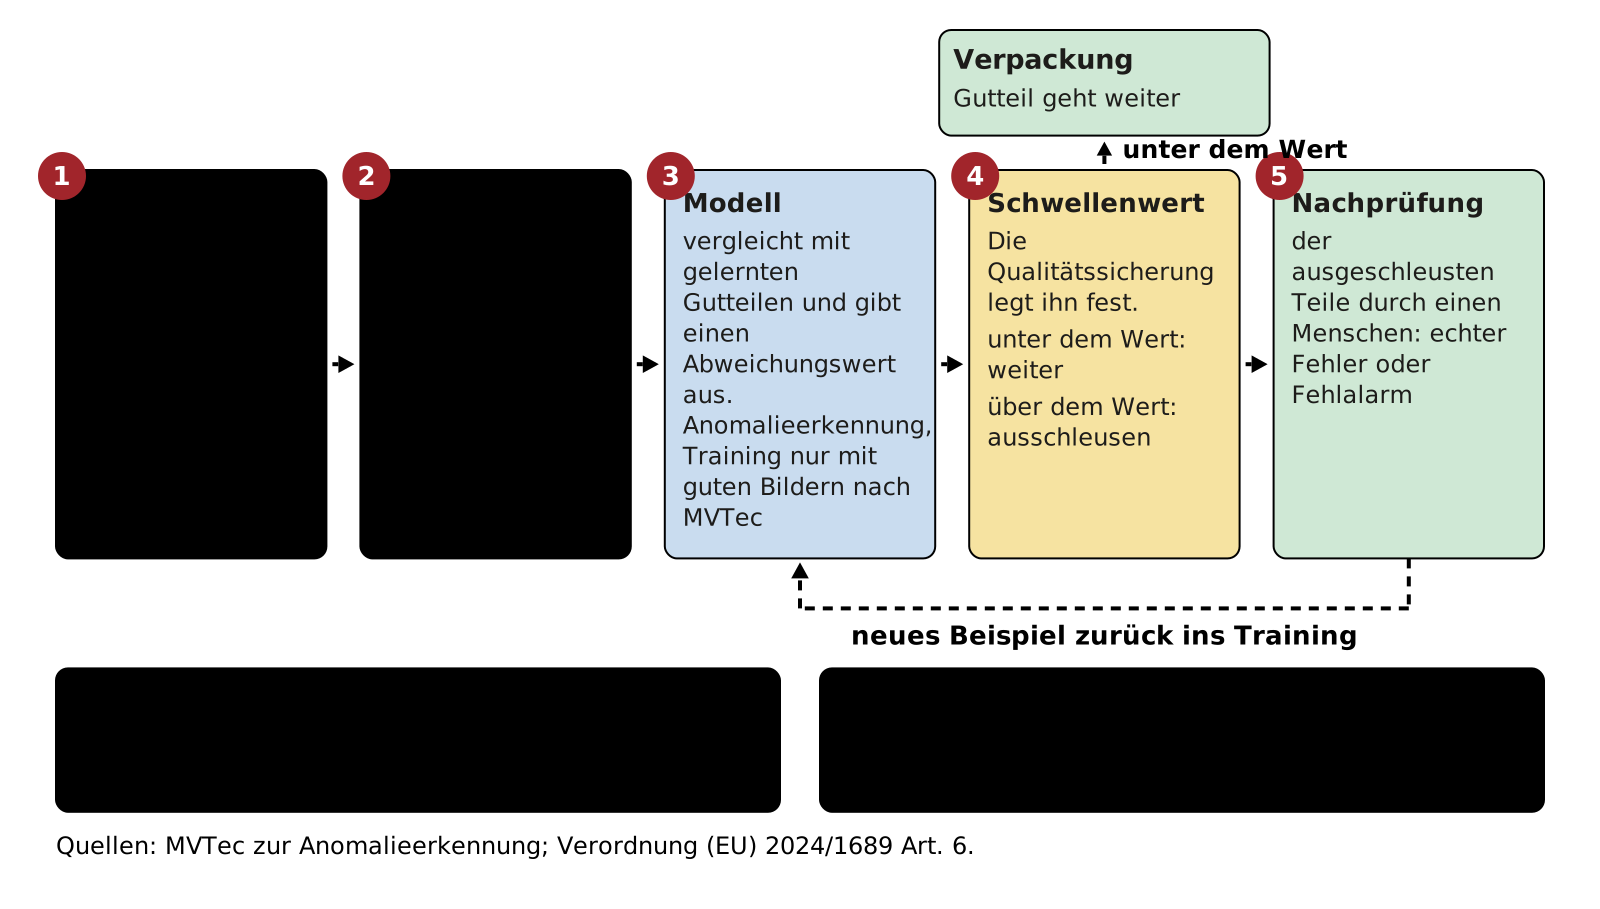
Eine Kamera über dem Förderband fotografiert jedes Teil, ein Modell bewertet das Bild, und die Anlage schleust auffällige Teile aus oder hält an. So lassen sich Kratzer, Lunker, fehlende Bohrungen, verbogene Kontakte oder falsch bestückte Leiterplatten erkennen, und zwar bei jedem Teil in gleicher Weise, auch in der Nachtschicht.
Das Grundproblem jeder Prüfung ist, dass Fehler selten sind. Für ein klassisches Modell, das Fehlerarten unterscheidet, braucht man viele Bilder jeder Fehlerart, und die gibt es in einer guten Fertigung nicht. Verbreitet ist deshalb die Anomalieerkennung: Das Modell lernt nur, wie gute Teile aussehen, und meldet alles, was davon abweicht. Der Hersteller MVTec beschreibt für sein Verfahren, dass für das Training nur Bilder guter Teile nötig sind, wenige davon reichen und kein manuelles Beschriften anfällt4. Erkannt werden so unter anderem verformte Bauteile, fehlende Teile und beschädigte Oberflächen4.
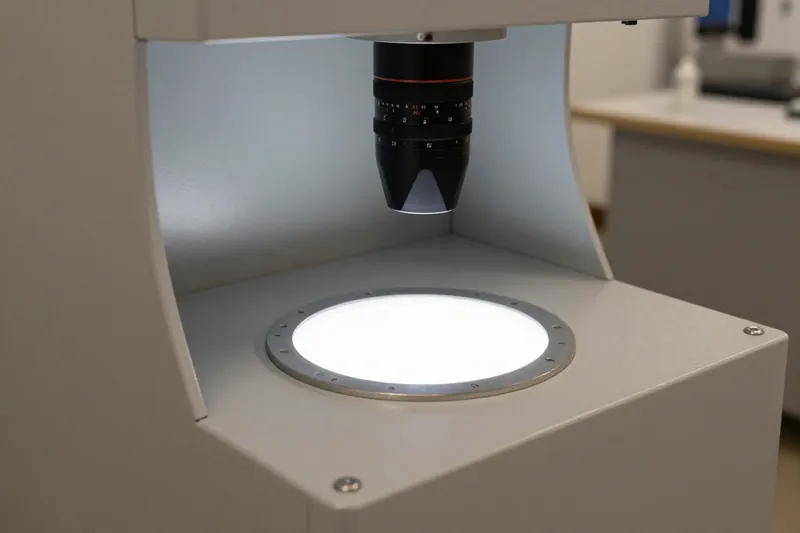
Die eigentliche Arbeit steckt in der Aufnahme. Licht, Winkel, Abstand und Hintergrund müssen jedes Mal gleich sein, sonst meldet das Modell Schatten oder Spiegelungen als Fehler. Ein guter Prüfplatz ist deshalb oft ein abgeschirmter Kasten mit eigener Beleuchtung. Und es braucht einen Fehlerkatalog: Welche Abweichung ist ein Ausschussgrund, welche nur ein Schönheitsfehler, den der Kunde akzeptiert?
- Gutteil weiter
- Abweichung ausschleusen und nachprüfen
Schwellenwert und Nachprüfung
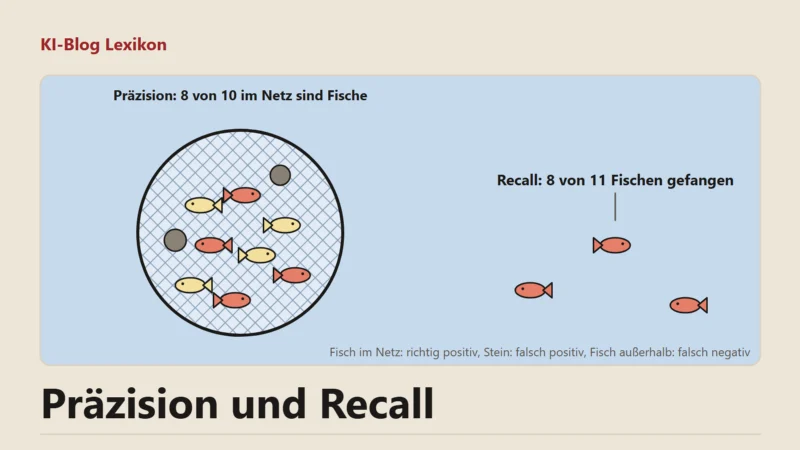
Jedes Prüfmodell gibt für ein Teil eine Zahl aus, wie stark es vom Normalen abweicht. Ab welchem Wert ein Teil ausgeschleust wird, legt ein Schwellenwert fest, und der entscheidet über das Verhältnis von übersehenen Fehlern zu Fehlalarmen. Liegt er niedrig, fallen mehr gute Teile aus; liegt er hoch, rutschen mehr schlechte durch. Messen lässt sich dieses Verhältnis mit den Kennzahlen Präzision und Recall.
Den Schwellenwert legen Fertigung und Qualitätssicherung fest, weil sie die Folgen eines Fehlers kennen. Ein Rechenbeispiel zeigt, warum: Ein System, das bei 99 von 100 Prüfungen richtig liegt, irrt bei 10.000 geprüften Teilen etwa hundertmal. Ob das tragbar ist, hängt davon ab, was ein übersehener Fehler beim Kunden kostet. Ausgeschleuste Teile prüft deshalb ein Mensch nach, und seine Entscheidungen fließen als neue Beispiele in das Modell zurück.
Vorausschauende Wartung
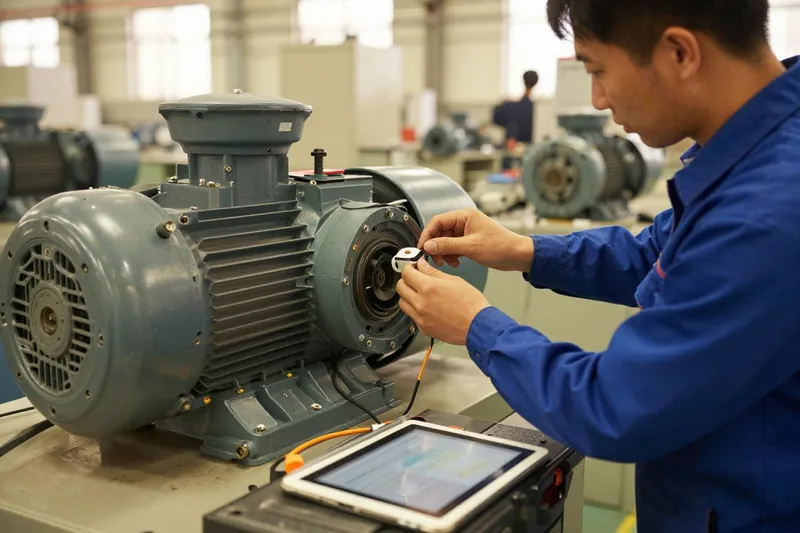
Maschinen kündigen Ausfälle oft an: Lager werden lauter, Motoren wärmer, Schwingungen ändern sich. Sensoren erfassen solche Werte laufend, und ein Modell lernt, wie sie im Normalbetrieb aussehen. Weicht das Muster ab, warnt das System, bevor das Teil bricht. Der Instandhalter kann dann den Austausch für die nächste geplante Pause ansetzen, statt eine Linie im Notfall stillzulegen. Solche Vorhersagen aus Zeitreihen nennt man Predictive Analytics.
Damit das funktioniert, braucht es Daten über einen längeren Zeitraum, idealerweise inklusive einiger Ausfälle, und ein Wartungsbuch, in dem steht, wann was getauscht wurde und warum. Fehlt diese Geschichte, kann das Modell zwar Auffälligkeiten melden, aber nicht sagen, ob sie gefährlich sind. Viele Maschinenhersteller bieten Zustandsüberwachung inzwischen als Dienst an; dann liegen die Daten beim Hersteller, und der Vertrag sollte regeln, wer sie nutzen darf.
Die Auswertung kann direkt an der Maschine laufen, auf einem kleinen Rechner im Schaltschrank. Diese Edge-KI reagiert schneller und schickt keine Rohdaten aus der Fabrik.
Planung und Steuerung
In der Produktionsplanung helfen Modelle, Aufträge so auf Maschinen und Schichten zu verteilen, dass Rüstzeiten sinken und Liefertermine halten. Sie schätzen Durchlaufzeiten aus der Historie, statt mit festen Werten zu rechnen, und schlagen bei Störungen eine neue Reihenfolge vor. Dass dieser Bereich in der Industrie am weitesten verbreitet ist, zeigt die Bitkom-Umfrage1.
Die Grenze liegt bei Ereignissen, die in den Daten nicht vorkommen: ein neuer Großkunde, ein Lieferant, der ausfällt, ein Werkzeug, das nur ein Mitarbeiter einrichten kann. Planer übernehmen Vorschläge deshalb nicht ungeprüft. Auch Sprachmodelle finden hier Platz, etwa wenn ein Schichtleiter in normaler Sprache fragt, welche Aufträge wegen eines Maschinenausfalls gefährdet sind, und das System die Antwort aus der Planungssoftware zusammenstellt.
Datenbedarf
Jede dieser Anwendungen steht und fällt mit den Daten. Die Sichtprüfung braucht Bilder unter gleichen Bedingungen und eine Einschätzung erfahrener Prüfer, welche Teile gut und welche schlecht sind. Bei der Wartung sind es Sensorwerte mit Zeitstempel und ein gepflegtes Wartungsbuch. Und die Planung lernt nur aus Auftragsdaten, in denen Ist-Zeiten und Störungen tatsächlich erfasst sind.
Häufige Hindernisse sind Maschinen unterschiedlichen Alters ohne gemeinsame Schnittstelle, Daten, die in Tabellen einzelner Abteilungen liegen, und fehlende Zuständigkeit. Bevor ein KI-Projekt startet, lohnt eine nüchterne Bestandsaufnahme, welche Daten es schon gibt und in welcher Qualität; dazu gehört auch die Datenqualität der Bilder, Sensorwerte und Aufträge.
Beschäftigte an der Linie
Kameras und Sensoren an der Linie erfassen oft mehr als Teile und Maschinen. Eine Kamera über dem Arbeitsplatz zeigt auch Hände, Tempo und Pausen, und Maschinendaten verraten, wer wann wie viel produziert hat. Wo ein Betriebsrat besteht, redet er nach § 87 des Betriebsverfassungsgesetzes mit, sobald Technik eingeführt wird, die das Verhalten oder die Leistung der Belegschaft überwachen soll7. Prüfsysteme sollten deshalb so ausgerichtet und eingestellt sein, dass sie Werkstücke bewerten und keine Personen; wo das nicht geht, gehört eine Vereinbarung über Zweck, Auswertung und Löschung dazu. Werden Beschäftigte früh einbezogen, steigt auch die Akzeptanz: Wer die Fehlermeldungen des Systems täglich sieht, weiß am besten, wann es danebenliegt.
Was der AI Act für die Fertigung bedeutet
Die KI-Verordnung behandelt KI in Maschinen über die Produktsicherheit. Ein KI-System ist hochriskant, wenn es Sicherheitsbauteil eines Produkts ist, das unter die Harmonisierungsvorschriften in Anhang I fällt, und dafür eine Konformitätsbewertung durch Dritte nötig ist3. Seit der Änderung durch die Verordnung (EU) 2026/1744 stellt Artikel 6 Absatz 1a klar: Systeme, die ausschließlich für nicht sicherheitsrelevante Aspekte wie Automatisierung, Leistungsoptimierung oder Qualitätskontrolle verwendet werden, gelten nicht als Sicherheitsbauteile3. Eine Ausnahme gilt, wenn ihr Ausfall oder ihre Fehlfunktion Gesundheit und Sicherheit gefährden würde3. Eine Kamera, die Kratzer auf Blechteilen findet, ist demnach in aller Regel kein Hochrisiko-System; eine KI, die eine Schutzfunktion an einer Presse übernimmt, kann eines sein. Für Hochrisiko-KI in Produkten nach Anhang I werden die Anforderungen am 02.08.2028 verbindlich3.
Dazu kommt die neue Maschinenverordnung (EU) 2023/1230, die ab dem 20.01.2027 gilt5. Sie führt Sicherheitsbauteile mit ganz oder teilweise selbstentwickelndem Verhalten auf Basis von maschinellem Lernen, die Sicherheitsfunktionen gewährleisten, als eigene Kategorie, für die ein Verfahren mit unabhängiger Stelle vorgesehen ist5. Die Digital-Omnibus-Verordnung ermächtigt die Kommission, die Sicherheitsanforderungen der Maschinenverordnung um Vorgaben für Hochrisiko-KI zu ergänzen; diese Ergänzungen sollen ab dem 02.08.2028 gelten6. Wer KI-Funktionen in eigene Maschinen einbaut, sollte die Einordnung früh mit der Konformitätsbewertung abstimmen. Einen Überblick über die Risikoklassen gibt AI Act Risikoklassen.
Für alle KI-Systeme im Betrieb gilt außerdem seit dem 02.02.2025 die Pflicht, Maßnahmen zur KI-Kompetenz des Personals zu ergreifen3. Das betrifft auch Schichtleiter und Prüfer, die mit den Meldungen eines Prüfsystems arbeiten.
Ein Pilotprojekt in fünf Schritten
- Problem wählen, das messbar ist: eine Fehlerart mit bekannter Ausschussquote, eine Maschine mit häufigen ungeplanten Stillständen.
- Daten sammeln: Bilder unter festen Bedingungen oder Sensorwerte über mehrere Monate, dazu die Einschätzung erfahrener Mitarbeiter.
- Erfolgskriterien vorher festlegen: Wie viele Fehlalarme sind akzeptabel, wie viele übersehene Fehler höchstens?
- Parallel betreiben: Das System prüft mit, der Mensch entscheidet weiter, und beide Ergebnisse werden verglichen.
- Erst nach dem Vergleich die Entscheidung übertragen und den Schwellenwert gemeinsam mit der Qualitätssicherung festlegen.
Für ein Pilotprojekt kommen auch Förderprogramme in Frage.
Was das für dich heißt
Ein erstes KI-Projekt in der Fertigung sollte einen Erfolg haben, den du messen kannst.
- Wähle eine Fehlerart oder eine Maschine mit bekannten Kosten für Ausschuss oder Stillstand.
- Prüfe, ob Bilder oder Sensordaten in gleichbleibender Qualität schon vorliegen.
- Lass das System eine Zeit lang parallel zur bisherigen Prüfung laufen und vergleiche.
- Kläre bei KI mit Sicherheitsfunktion früh die Konformitätsbewertung nach Maschinenverordnung.
Häufige Fragen
Wie viele Bilder braucht eine KI für die Qualitätskontrolle?
Bei der Anomalieerkennung lernt das Modell nur von guten Teilen, und Anbieter wie MVTec geben an, dass wenige Bilder reichen. Wichtiger als die Menge sind gleichbleibende Aufnahmebedingungen.
Ist eine KI-Kamera zur Qualitätsprüfung ein Hochrisiko-System nach dem AI Act?
In der Regel nicht. Nach Artikel 6 Absatz 1a gelten Systeme, die nur der Qualitätskontrolle dienen, nicht als Sicherheitsbauteile, es sei denn, ihr Ausfall würde Gesundheit oder Sicherheit gefährden.
Was ist der Unterschied zwischen vorausschauender und vorbeugender Wartung?
Vorbeugende Wartung tauscht Teile nach festen Intervallen. Vorausschauende Wartung entscheidet anhand von Sensordaten, wann ein Teil voraussichtlich ausfällt, und plant den Austausch danach.
Kann KI die Produktionsplanung übernehmen?
Sie schlägt Reihenfolgen und Belegungen vor und reagiert schnell auf Störungen. Entscheidungen bei Ereignissen, die in den Daten nicht vorkommen, bleiben bei den Planern.
Quellen
Stand:
- Bitkom: Industrie 4.0: Studienbericht 2026, Stand 07/2026, abgerufen am 22.11.2026. zurück
- Statistisches Bundesamt: Unternehmen mit Nutzung von Technologien der künstlichen Intelligenz nach Beschäftigtengrößenklassen, Stand 24.11.2025, abgerufen am 22.11.2026. zurück
- EUR-Lex: Verordnung (EU) 2024/1689 (KI-Verordnung), konsolidierte Fassung vom 27.07.2026, Artikel 4, 6 und 113, Stand 27.07.2026, abgerufen am 22.11.2026. zurück
- MVTec: Anomaly Detection with Deep Learning: Defect and Fault Detection in Production, Stand 2026, abgerufen am 22.11.2026. zurück
- EUR-Lex: Verordnung (EU) 2023/1230 über Maschinen, Artikel 54 und Anhang I, Stand 29.06.2023, abgerufen am 22.11.2026. zurück
- EUR-Lex: Verordnung (EU) 2026/1744 (Digital-Omnibus-Verordnung zur KI), Artikel 3, Stand 24.07.2026, abgerufen am 22.11.2026. zurück
- Bundesministerium der Justiz (gesetze-im-internet.de): Betriebsverfassungsgesetz, § 87 Mitbestimmungsrechte, abgerufen am 22.11.2026. zurück